Shunda Road, Lincheng Town Science and Technology Industrial Park, Xinghua City, Jiangsu -provinsen


Varmebehandling til støbning er en kontrolleret termisk cyklus, der anvendes efter størkning for at modificere mikrostrukturen af et støbt metal og opnå de nødvendige mekaniske egenskaber, restspændingstilstand og dimensionsstabilitet. For de fleste stål- og højlegerede støbegods er dette ikke et ekstraudstyr; det er det trin, der gør en støbt del til en pålidelig ingeniørkomponent.
Hvad er varmebehandling i metalstøbning?
I sin kerne består varmebehandling af tre trin: opvarmning af støbegodset til en defineret temperatur, hold det der i en periode kendt som "iblødsætning" og afkøl det derefter med en kontrolleret hastighed. Opvarmnings- og afkølingshastighederne, toptemperaturen og iblødsætningstiden bestemmer den endelige mikrostruktur. For kulstofstål er målet sædvanligvis austenitisering omkring 850-950 °C, efterfulgt af en bevidst valgt kølevej. For rustfrit stål og superlegeringer kan processen omfatte opløsningsbehandling ved højere temperaturer og efterfølgende ældning for at udfælde forstærkningsfaser.
- Opvarmningshastighed kontrolleret for at undgå termisk stød og forvrængning.
- Iblødsætningstiden afstemmes efter snittykkelsen, ikke kun delvægten.
- Kølehastighed valgt i henhold til det påkrævede transformationsprodukt: ferrit, perlit, bainit eller martensit.
Hvorfor er varmebehandling vigtig for støbegods?
Varmebehandling er vigtig, fordi den omdanner den støbte dendritiske og adskilte struktur til en mere ensartet matrix med den styrke, duktilitet og stabilitet, der kræves af specifikationen. Uden det bevarer en støbning høj indre belastning og ringere mekaniske egenskaber.
- Resterende stresslindring for at forhindre forvrængning under bearbejdning og service.
- Forbedrede mekaniske egenskaber , herunder trækstyrke, flydespænding, slagfasthed og duktilitet.
- Kontrolleret hårdhed for slidstyrke eller let skæring.
- Bedre bearbejdelighed gennem en blødere, mere konsistent struktur.
- Langsigtet stabilitet til dele udsat for høje temperaturer, såsom ovnruller og varmebehandlingsarmaturer.
Fælles varmebehandlingsprocesser for støbegods
Hver varmebehandlingsproces er defineret af en tid-temperatur-bane, og valget blandt dem bestemmes af den ønskede endelige mikrostruktur og egenskaber. Tabellen nedenfor opsummerer de mest almindelige cyklusser for stålstøbegods; De nøjagtige parametre afhænger altid af legeringskvalitet, snittykkelse og den gældende specifikation.
| Proces | Typisk varmeområde | Kølemetode | Hovedformål |
|---|---|---|---|
| Udglødning | 850–950 °C | Ovn kølig | Blødgøring og bearbejdelighed |
| Normalisering | 850–950 °C | Luft køligt | Kornforfining og højere styrke |
| Slukning | 850–950 °C | Olie, vand eller polymer bratkøling | Hærdning |
| Temperering | 150–650 °C | Luft eller ovn afkøles | Stressaflastning og sejhedsjustering |
| Afstressende | 550–650 °C | Langsomt køligt | Fjernelse af reststress |
| Løsning behandling aldring | 980–1200 °C 480–900 °C | Sluk alder | Nedbørshærdning |
Temperaturens ensartethed inde i belastningen er vigtigere end setpunktet på regulatoren. En forskel på 10–20 °C mellem centrum og kanten af lasten kan ændre delens endelige hårdhed med flere HRC. Det er derfor optimering af varmebehandlingsbakkedesign for ensartet ovntemperatur er en af de mest omkostningseffektive kvalitetsforbedringer et støberi kan foretage.
Sådan vælger du den rigtige varmebehandlingscyklus
Start med de nødvendige mekaniske egenskaber og legeringsdatabladet, ikke med en generisk opskrift. Dette er især vigtigt for støbegods, fordi den støbte struktur allerede er påvirket af sektionsstørrelse og køleforhold i formen.
Legeringskvalitet
Materialedatabladet angiver den anbefalede austenitiserings- eller opløsningsbehandlingstemperatur. Kemisk sammensætning og kulstofækvivalent bestemmer hærdbarheden.
Sektionsgeometri
Tunge sektioner kræver længere iblødsætningstider og langsommere bratkølingshastigheder. Skarpe overgange bør beskyttes mod med kontrolleret køling.
Målegenskaber
Specifikationen definerer hårdhed, trækstyrke, forlængelse eller slagstyrke. Cyklusen skal vælges for at ramme dette område med den faktiske støbte struktur.
Servicemiljø
Anvendelser med høje temperaturer, ætsende eller slidstærke applikationer kræver særlige hensyn såsom stabilisering, hærdning af nedbør eller overfladebehandlinger.
For støbegods, der anvendes i højtemperaturmiljøer, såsom ovnvalser, ovnkomponenter eller varmebehandlingsværktøj, bør cyklussen også stabilisere strukturen mod langvarig krybning og oxidation. Det er her erfaring med varmebestandige legeringer betyder noget: et støberi, der rutinemæssigt støber og varmebehandler disse materialer, ved, hvordan man balancerer styrke og duktilitet.
Værktøj til varmebehandling: Den oversete variabel
Varmebehandlingsværktøj påvirker direkte opvarmnings- og afkølingsensartethed, delforvrængning og batchgennemløb, så det fortjener den samme tekniske opmærksomhed som ovnprogrammet.
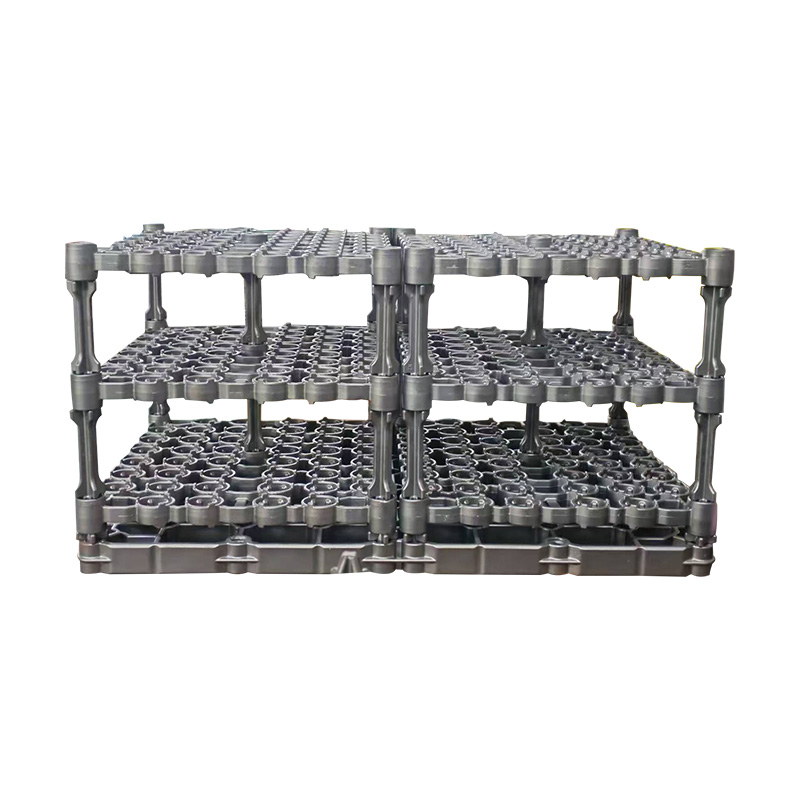
Stabelbare kurve til veltypeovne
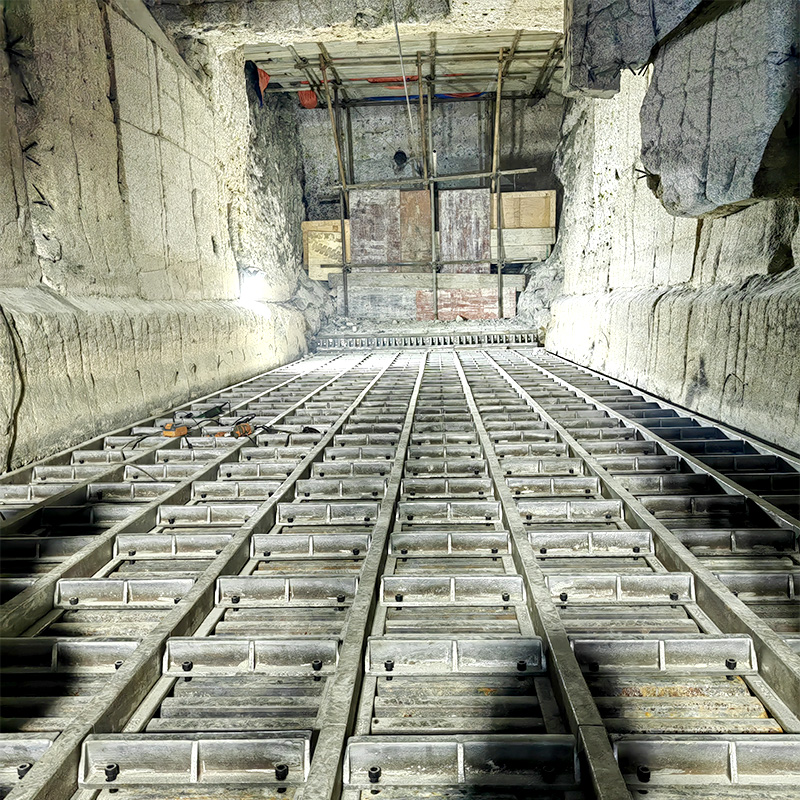
En stabelbar kurv forbedrer ovnudnyttelsen og temperaturens ensartethed ved at efterlade åbne gasveje mellem lagene. Lodrette brøndovne er almindelige for partier af små eller mellemstore støbegods, og en stabelbar ovnkurv af brøndtype kan stables to eller tre niveauer højt uden at ofre temperaturensartethed.
 OEM/ODM Stabelbar varmebehandlingskurv til brøndovn Leverandør, Company Som Kina varmebehandling stabelbar kurv til leverandør af veltypeovne og OEM/ODM-virksomhed, Xinghua Jinniu professionel tilpasset varmebehandling... Se produkt →
Bundbakker og kontaktområdekontrol
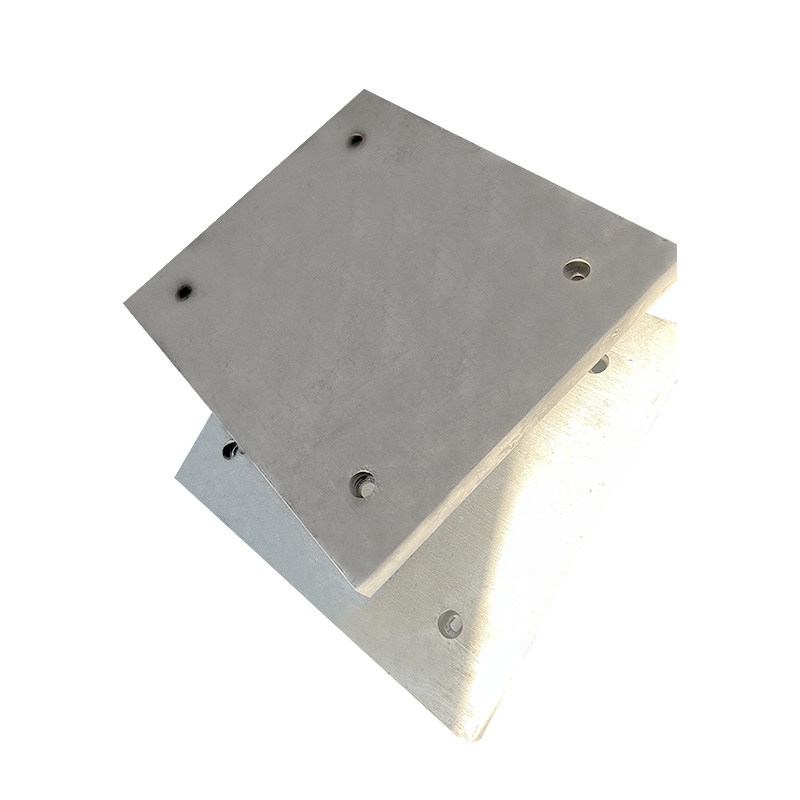
En bundbakke med reduceret kontaktareal forhindrer lokale varme og kolde pletter og er en kritisk faktor for termisk ensartethed. A støbt rustfrit stål bundbakke bruger åbninger og hævede understøtninger for at reducere kontaktfodaftrykket, mens delen holdes stabil. Forholdet mellem kontaktareal og varmestrøm diskuteres yderligere i denne tekniske artikel vedr design af basebakkens kontaktområde .
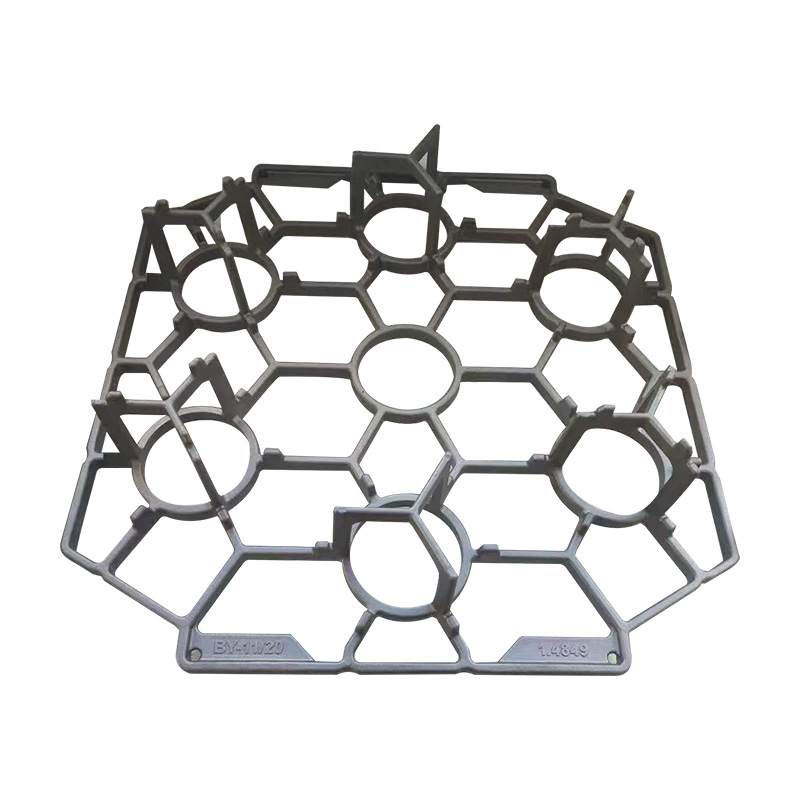 OEM/ODM rustfrit stål støbt basebakkeleverandør, firma Som China Stainless Steel Cast Base Tray-leverandør og OEM/ODM-firma, Xinghua Jinniu professionel tilpasset rustfrit stål Cast Base Tray. ... Se produkt →
Materiale rammer til komplekse geometrier
Materialerammer understøtter delen på definerede punkter uden at blokere ovnatmosfæren, hvilket forhindrer nedbøjning og forbedrer varmestrømmen. A materialeramme til varmebehandlingsbelastning kan designes til at passe til delens kontur, idet støbningen holdes i sin korrekte form, mens resten af overfladen efterlades åben for ovnatmosfæren.
 OEM/ODM Præcisionsstøbning Varmebehandlingsmateriale Frame Supplier, Company Som Kina Precision Casting Heat Treatment Material Frame-leverandør og OEM/ODM-virksomhed, Xinghua Jinniu professionel tilpasset Precision Casti... Se produkt →
Alle tre løsninger er i sig selv præcisionsstøbninger i varmebestandigt rustfrit stål, produceret under samme kvalitetskontrol som de dele, de bærer. Egen produktion gør det muligt at justere armaturets geometri hurtigt, når en kunde introducerer en ny delfamilie.
Almindelige varmebehandlingsfejl og hvordan man undgår dem
De mest almindelige varmebehandlingsdefekter spores tilbage til ujævn opvarmning, ukontrolleret afkøling eller et ustabilt ovnmiljø, og hver enkelt kan forhindres med proces- og værktøjsændringer.
- Forvrængning forårsaget af ujævn opvarmning eller for hurtig afkøling. Korrekt fastgørelse og forvarmning reducerer risikoen.
- Revner på grund af høj termisk stress. Sænk slukningsgraden og design skarpe indre hjørner.
- Oxidation og afkulning ved høj temperatur. Beskyttende atmosfære eller vakuum er påkrævet for kulstof- og værktøjsstål.
- Uensartet hårdhed forårsaget af dårlig belastningstæthed eller termoelementplacering. Omkonfigurer belastningen og forbedre gascirkulationen.
Under vakuumvarmebehandling påvirker armaturets renhed og materialesammensætning også lastens udgasningsadfærd. Den afgasningseffekt af varmebehandlingsbakker under vakuum kan ændre overfladekvaliteten af emner, så mange vakuumcyklusser inkluderer et udvidet hold for at lade armaturet og delene frigive adsorberet gas.
Ofte stillede spørgsmål
Skal alle støbegods varmebehandling?
Nej. Støbegods af gråt jern kører ofte som støbt, og nogle aluminiumsdele er støbt i en stand, der allerede opfylder specifikationen. De fleste stålstøbegods, duktilt støbejern og højlegerede komponenter har dog brug for mindst én termisk cyklus for at opfylde kravene til mekaniske egenskaber.
Hvad er forskellen mellem udglødning og normalisering?
Udglødning afkøler støbningen langsomt i ovnen, hvilket giver en blød, ferritisk-perlitisk struktur, der er ideel til bearbejdning. Normaliserende køler i luften, hvilket giver en finere perlit og højere styrke. Vælg normalisering, når du har brug for bedre mekaniske egenskaber og udglødning, når du har brug for maksimal blødhed.
Kan varmebehandling gentages?
Ja, men ikke uden risiko. Gentagne cyklusser kan forårsage kornvækst, overfladeafkulning eller overdreven afskalning. Hvis den første cyklus mangler målhårdheden, kan delen ofte genvarmebehandles én gang, men leverandøren bør først vurdere mikrostrukturen og overfladens tilstand.
Hvordan kan en køber verificere, at et støbegods er varmebehandlet korrekt?
Bed om et certifikat for varmebehandling med tid-temperaturdiagrammer, hårdhedsresultater og, hvor det kræves, træk- eller slagtestdata. En pålidelig leverandør kan også vise ovnloggen og den anvendte standard. Hvis støbningen senere forvrænges under bearbejdningen, kan afspændingen være sprunget over eller forkortet.
Den mest omkostningseffektive måde at få varmebehandlingen rigtigt på er at vælge en støbegodsleverandør, der kontrollerer hele varmebehandlingssløjfen, inklusive fastgørelse, batchbelastning og verifikation. Hos Xinghua Jinniu Machinery Manufacturing Co., Ltd. er varmebehandling en del af det samme kvalitetssystem som smeltning, støbning og efterbehandling, så cyklussen, værktøjet og inspektionsdataene forbliver under ét tag.