Shunda Road, Lincheng Town Science and Technology Industrial Park, Xinghua City, Jiangsu -provinsen


309S rustfrit stål er lavkulstofversionen af klasse 309, en austenitisk krom-nikkel-legering med 22,0-24,0% krom og 12,0-15,0% nikkel. Den er betegnet UNS S30908 i USA og 1.4833 i det europæiske system og er hovedsageligt specificeret til komponenter, der arbejder i oxiderende atmosfærer ved temperaturer op til ca. 1000 °C i kontinuerlig drift.
Den definerende specifikationsgrænse er kulstof: 309S er begrænset til 0,08 % C, mens straight 309 tillader op til 0,20 %. Lavere kulstof undertrykker chromkarbidudfældning ved korngrænser, når materialet svejses eller holdes i intervallet 430-900 °C, så 309S foretrækkes til svejsede fremstillinger og termisk cyklisk udstyr.
Forveksle ikke produktform med karakter. 309S er en bearbejdet specifikation, der bruges til plade, plade, stang og rør. Når den samme Cr-Ni-legeringsfamilie er nødvendig til en støbt del såsom en ovnrulle, ovnplade eller varmebehandlingsarmatur, arbejder støberier på at støbe kvaliteter såsom ASTM A297 Karakter HH i stedet for den smedede 309S-specifikation.
Kemisk sammensætning af 309S (UNS S30908)
Kemien i 309S er fastsat af standarder som ASTM A240 og tilsvarende europæiske specifikationer; hver højtemperaturegenskab følger af balancen nedenfor.
| Element | 309S (S30908) | Hvorfor det betyder noget |
|---|---|---|
| Kulstof (C) | 0,08 maks | Begrænser karbidudfældning på korngrænsen |
| Chrom (Cr) | 22.0-24.0 | Danner den beskyttende Cr2O3-skala mod oxidation |
| Nikkel (Ni) | 12.0-15.0 | Stabiliserer austenit og bevarer styrken ved temperatur |
| Mangan (Mn) | 2.00 max | Deoxidation og mindre austenitbidrag |
| Silicium (Si) | 1.00 max | Forbedrer modstanden mod oxidation og karburering |
| Fosfor (P) | 0,045 maks | Restelement kontrolleret for duktilitet |
| Svovl (S) | 0,030 maks | Restelement kontrolleret for varmbearbejdelighed |
Sammenlignet med den højere legerede 310S (24–26 % Cr, 19–22 % Ni), tilbyder 309S en lavere prisbase, mens den stadig leverer praktisk oxidationsmodstand omkring 1000 °C. Det ekstra nikkel i 310S køber en synlig margin i krybestyrke og modstandsdygtighed over for alvorlige termiske cyklusser, hvilket er grunden til, at 310S har en tendens til at erstatte 309S, når driftstemperaturen stiger over ca. 1000 °C.
Mekaniske og fysiske egenskaber
I den udglødede tilstand er 309S blød, duktil og ikke-magnetisk; værdierne nedenfor beskriver den fabrikerede tilstand, ikke hot-service tilstanden.
| Ejendom | Udglødet værdi |
|---|---|
| Minimum trækstyrke | 515 MPa (75 ksi) |
| Minimum flydespænding | 205 MPa (30 ksi) |
| Minimum forlængelse | 40 % |
| Hårdhed | 217 HB maksimum, typisk 160-180 HB |
| Tæthed | 7,98 g/cm³ |
| Elasticitetsmodul | ≈200 GPa |
| Smelteområde | ≈1400–1450 °C |
| Gennemsnitlig termisk udvidelseskoefficient, 20–100 °C | ≈15 µm/(m·K) |
| Termisk ledningsevne, 100 °C | ≈15-16 W/(m·K) |
Vælg ikke 309S på basis af dets 515 MPa trækminimum, hvis driftstemperaturen er 900 °C. Tilladt spænding falder kraftigt over 600 °C, og den praktiske grænse er sat af oxidationshastighed og krybelevetid for den nøjagtige snittykkelse. Når du sender en RFQ, skal du angive atmosfæren, spidstemperaturen og belastningen; leverandøren kan så vælge mellem 309S, en støbt HH/HK-kvalitet eller en 310S-opgradering.
309S vs. 310S og støbte varmebestandige kvaliteter
Den nærmeste støbte slægtning til 309S er ASTM A297 Grade HH, en 25Cr-12Ni-legering, hvis nominelle sammensætning deler omkring 96% af dens elementer med den smedede kvalitet, men bærer mere kulstof for at give støbegods krybestyrke ved høj temperatur.
Denne sondring er den mest almindelige kilde til forvirring ved indkøb. Hvis du sender en tegning til en ovnvalse og skriver "309S" på den, vil et støbestøberi normalt foreslå kemi af HH-typen (24–28 % Cr, 11–14 % Ni, 0,20–0,50 % C), fordi en bearbejdet kemi med lavt kulstofindhold ikke vil udvikle den tykke støbestyrke-mikrostruktur og sektionsbelastning, der er nødvendig i en sektion. Vælg først produktformen: bearbejdet 309S, hvor du kan skære, forme og svejse plader eller rør; støbte A297 kvaliteter, hvor delen er formet, tung og belastet ved temperatur.
| Grade | Form | Kulstof | Chrom | Nikkel | Typisk rolle |
|---|---|---|---|---|---|
| 309 / 309S | Smedeplade, plade, bar, rør | ≤0,20 / ≤0,08 % | 22-24 % | 12-15 % | Fremstillede foringer, kanaler, svejsede rørsamlinger |
| 310 / 310S | Smedeplade, plade, bar, rør | ≤0,25 / ≤0,08 % | 24-26 % | 19-22 % | Højere temperatur fremstillede komponenter |
| HH (A297) | Statisk eller centrifugal støbning | 0,20-0,50 % | 24-28 % | 11-14 % | Tykke støbninger omkring 1000 °C |
| HK (A297) | Statisk eller centrifugal støbning | 0,20-0,60 % | 24-28 % | 18-22 % | Tyngre støbegods over 1000 °C |
For runde komponenter, der bærer belastning i en ovn, er centrifugalstøbning normalt den rigtige vej, fordi det producerer en tæt, retningsbestemt størknet struktur. Et valset og svejset 309S-rør er acceptabelt til gaskanaler; et rør, der skal holde sin egen vægt ved 1000 °C, bør være et centrifugalstøbt produkt med kontrolleret kemi.
 Centrifugalstøbt varmebestandigt rustfrit stålrør Dette rør er fremstillet ved centrifugalstøbning til tæt, retningsbestemt størknet struktur, hvilket gør det velegnet til bærende ovnkomponenter ved høje temperaturer, såsom gaskanaler og rør, der skal holde deres egen vægt ved 1000 °C. Se produkt →
Fremstilling og varmebehandling
309S kan skæres, formes, bearbejdes og svejses ved standard austenitiske rustfri procedurer; den ene kritiske regel er at afslutte varmt arbejde med en fuld opløsningsudglødning og en hurtig afkøling.
Opløsningsudglødning udføres ved 1038-1120 °C med et tilstrækkeligt hold til at opløse chromcarbider, efterfulgt af vandkøling eller kraftig luftkøling. Kvaliteten kan ikke hærdes ved varmebehandling; stivhed opnået ved koldt arbejde er simpelthen arbejdshærdning og forsvinder ved udglødning.
Svejsning er ligetil. Brug matchende 309 eller 309L fyldstof, undgå forvarmning undtagen i meget stive sektioner, og hold mellemløbstemperaturerne moderate. Den 0,08% kulstofkappe reducerer kraftigt chromkarbidudfældningen i den varmepåvirkede zone sammenlignet med straight 309, hvorfor svejsninger i 309S kan gå i ovndrift uden en separat eftersvejsningsbehandling.
Det samme ræsonnement strækker sig til de armaturer, der bærer emner gennem varmebehandlingscyklusser. Bakkedesign og bakkemateriale bestemmer i fællesskab temperaturens ensartethed, og vores gennemgang af optimering af varmebehandlingsbakkedesign forklarer de strukturelle faktorer et støberi kontrollerer før støbning af værktøj. Til gentagne termiske cykler udkonkurrerer støbte armaturer med forstærkede ribber tynde pladeversioner, hvilket er grunden til, at de fleste operatører går fra svejste 309S-rammeværker til støbte kurve og bakker af HH-typen til kontinuerlige varmebehandlingslinjer.
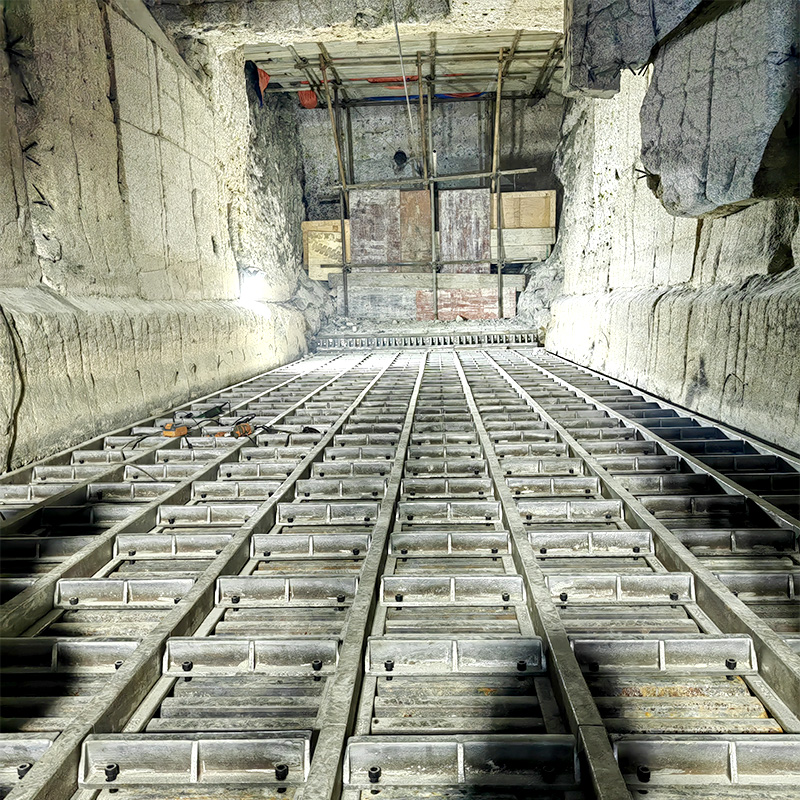
 Stabelbar varmebehandlingskurv til well-type ovne Denne stabelbare kurv er designet til at organisere dele under varmebehandling og forbedrer ovnkapaciteten og luftstrømmen, hvilket sikrer ensartet opvarmning og ensartede resultater, specielt velegnet til kontinuerlige varmebehandlingslinjer, hvor støbte kurve af HH-typen udkonkurrerer svejsede pladeversioner. Se produkt →
Typiske højtemperaturapplikationer
309S er standard økonomisk rustfri til rene, oxiderende atmosfærer op til ca. 1000 °C og til komponenter, der kan fremstilles ved svejsning eller koldformning.
- Varmebehandlingsarmaturer: bakker, kurve, retorter og muffer, der arbejder ved 850-1000 °C.
- Ovns indre: strålerør, brænderdyser, forbrændingskamre og ildfaste ankre.
- Ovnbeslag til roterovne: ovnmøbler, ovnmundings- og halebeskyttelsesplader og varmebestandige tætningslister.
- Spild-til-energi og kraftudstyr: kedelkomponenter, luftforvarmersektioner og sodblæserlanser.
- Petrokemiske anlægskomponenter: termobrønde, luftmanifolder, katalysatorstøttegitre og reaktorinteriør.
To anvendelsesgrænser er værd at huske. I svovlholdige atmosfærer over ca. 500 °C er nikkelen i 309S sårbar over for sulfidering, så en anden legeringsfamilie kan være påkrævet. Under kraftig termisk cykling nær 1000 °C vil en tynd smedede liner forvrænges før en støbt komponent med indbyggede ribber, hvorfor ovnruller og beskyttelsesplader til ovne næsten altid er støbt i stedet for fremstillet af plade.
 Varmebestandig Centrifugalstøbeovnrulle Denne valse er konstrueret af varmebestandige legeringer til at modstå høje temperaturer og rotationsbelastninger, hvilket giver pålidelig bevægelse i centrifugalstøbeovne. Dens støbte design med ribber giver bedre termisk stødmodstand end tynde smedede foringer, hvilket forlænger levetiden i krævende applikationer. Se produkt →
Sådan specificeres 309S-komponenter: Indkøbsovervejelser
Det mest nyttige trin er at angive produktformularen og den gældende standard på hver RFQ; en anmodning om en "309S casting" er teknisk tvetydig og vil producere ikke-sammenlignelige citater.
- Angiv ASTM A240 for smedeplader og -plader, ASTM A312 eller A358 for svejste rør og ASTM A297 for støbegods.
- Anmod om den faktiske varmeanalyse og verificer krom-, nikkel- og kulstofværdierne på mølletestcertifikatet.
- For støbegods bekræftes ladningskemien, støberuten og den efterstøbte varmebehandlingsprocedure, der anvendes af støberiet.
- Send driftscyklussen: spidstemperatur, atmosfæresammensætning, opholdstid og cyklisk frekvens.
- For kritiske belastningsbærende dele over 900 °C, kræve krybebruddata eller dokumenteret servicehistorik frem for rumtemperaturtrækværdier.
En leverandør, der arbejder med både smedede fabrikationer og støbegods i samme Cr-Ni legeringsfamilie kan omsætte din arbejdscyklus til den rigtige produktform uden gætværk. Vores varmebestandigt legeret stålstøberi har produceret de her beskrevne støbekvaliteter til ovn-, ovn- og varmebehandlingslinjer og kan anbefale en støbekemi, når en bearbejdet 309S-komponent ikke er den rigtige løsning til lasttilfældet.
Ofte stillede spørgsmål om 309S
Hvad er forskellen mellem 309 og 309S?
Kun kulstofgrænsen. 309 tillader 0,20 % max kulstof; 309S er begrænset til 0,08%. Det lavere kulstof begrænser chromkarbidudfældning under svejsning og service i området 430–900 °C, hvorfor 309S foretrækkes til svejset og termisk cyklisk udstyr.
Kan 309S bruges til støbninger?
309S er formelt en udformet betegnelse. Til støbte dele bruger støberier ASTM A297-kvaliteter med den samme Cr-Ni-base, sædvanligvis Grade HH (25Cr-12Ni med 0,20-0,50 % C) omkring 1000 °C. Hvis du indsender en "309S støbning" tegning, skal du forvente, at støberiet foreslår HH-type kemi og forklarer substitutionen.
Hvad er bedre ved høj temperatur: 309S eller 310S?
310S. Dens højere krom (24-26%) og nikkel (19-22%) giver en mere stabil oxidskala og bedre krybestyrke, så den er specificeret over omkring 1000 °C eller under alvorlige termiske cyklusser. 309S forbliver værdivalget inden for ren oxiderende luft inden for sin rating.
Skal 309S udglødes efter svejsning?
For de fleste højtemperaturtjenester, nej. Det lave kulstofindhold forhindrer den varmepåvirkede zone i at sensibilisere. Hvis svejsningen også vender mod vandige ætsende medier, kan en fuld opløsningsudglødning ved 1038-1120 °C efterfulgt af hurtig afkøling specificeres.
Er 309S magnetisk?
I den udglødede tilstand er den i det væsentlige ikke-magnetisk, som forventet for en austenitisk kvalitet. Koldt arbejde kan fremkalde let magnetisme, men det er sjældent vigtigt for ovn- og ovnanvendelser.