Shunda Road, Lincheng Town Science and Technology Industrial Park, Xinghua City, Jiangsu -provinsen


ASTM A494/A494M er den styrende specifikation for nikkel- og nikkellegeringsstøbegods fremstillet til korrosionsbestandig service. Den definerer grænser for kemisk sammensætning, minimumsværdier for mekaniske egenskaber, varmebehandlingsforhold og reparationssvejseregler for kvaliteter, der spænder fra rent nikkel til nikkel-kobber, nikkel-molybdæn og nikkel-chrom-molybdænlegeringer. Hvis du bestiller pumpehuse, ventilhuse, løbehjul eller fittings til kemisk behandling, petrokemiske anlæg, marine systemer eller udstyr til forureningskontrol, er det at citere ASTM A494 i indkøbsordren den klareste måde at rette materialet, testen og acceptkriterierne på, før fremstillingen starter.
Hvad ASTM A494/A494M dækker
Standarden gælder for støbegods fremstillet af nikkelbaserede og nikkelrige faste opløsningslegeringer, hvor det primære designkrav er korrosionsbestandighed frem for højtemperaturstyrke. Den dækker legeringsfamilierne, der anvendes i de mest aggressive procesmiljøer:
- Nikkel: CZ100
- Nikkel-kobber og nikkel-kobber-silicium: M35-1, M35-2
- Nikkel-kobber-carbon: M30C
- Nikkel-molybdæn: N7M, N12MV
- Nikkel-chrom: CY40
- Nikkel-molybdæn-chrom: CW-6M, CW-12MW
- Nikkel-molybdæn-chrom med niob: CW-6MC
Specifikationen stiller også generelle krav til testkuponer, bearbejdning, inspektion, certificering og betingelserne for levering af støbegods. Som med de fleste ASTM-materialestandarder er A494 et konsensusdokument: producenter og købere bruger det som det fælles tekniske sprog under tilbud, fremstilling og endelig accept.
ASTM reviderer A494/A494M efter en fast tidsplan, så udgaven betyder noget. 2024-revisionen blev for eksempel trukket tilbage i april 2026, hvorfor indkøbsteams altid bør bekræfte, hvilken udgave der er aktiv på bestillingstidspunktet. Specifikationen er også bredt vedtaget uden for den private industri; det amerikanske forsvarsministerium vedtog det officielt i oktober 2021 til brug på tværs af kontrakter om militærudstyr.
Nikkellegeringskvaliteter i ASTM A494 og deres typiske anvendelser
Hver ASTM A494-betegnelse er rettet mod en specifik korrosionsmekanisme, så den praktiske konklusion er enkel: match legeringsfamilien til proceskemi, temperatur og kloridniveau før bestilling. At vælge den forkerte kvalitet er den mest almindelige årsag til for tidlig fejl i nikkellegeringsstøbegods.
| Betegnelse | Legering familie | Typiske serviceforhold | Almindelige støbte komponenter |
|---|---|---|---|
| CZ100 | Kommercielt rent nikkel | Varm kaustisk soda, kaustisk kaliumchlorid, tør klor | Pumpehuse, ventilhuse, fordamperskaller, membrancelledele |
| M35-1, M35-2 | Nikkel-kobber | Havvand, fortyndet flussyre, moderat svovlsyre | Ventilhuse, pumpehuse, flanger, rørfittings |
| M30C | Nikkel-kobber-carbon | Svarende til nikkel-kobber, med kontrolleret kulstof til specifikke procesforhold | Ventil og pumpe trim, procesudstyr |
| N7M, N12MV | Nikkel-molybdæn | Reducerende syrer, især saltsyre under lav-oxidationsforhold | Løbehjul, ventiltrim, omrørere, reaktorinteriør |
| CW-6M, CW-12MW | Nikkel-molybdæn-chromium | Både oxiderende og reducerende medier; bred kemisk og petrokemisk eksponering | Skrubbesystemer, kemiske pumpedele, trykholdige komponenter |
| CW-6MC | Ni-Cr-Mo med niobium | Chloridservice, grubetæring og spændingskorrosionsbestandighed påkrævet | Pumpehuse, marine hardware, forureningskontroludstyr |
| CY40 | Nikkel-chrom | Forhøjet temperatur kaustisk service, halogengasser, varmebehandlende atmosfærer | Ovndele, kemisk behandlingsudstyr, sæbe- og rengøringsmiddelhardware |
En almindelig misforståelse er, at standarden garanterer en specifik korrosionshastighed. Det gør den ikke. ASTM A494 definerer sammensætning, egenskaber og testning; at vælge den korrekte kvalitet forbliver en del af det tekniske design, og ingen støbespecifikation kan erstatte denne pligt.
Kemi, mekanisk prøvning og certificeringsforpligtelser
Tilliden til en A494-støbning kommer fra dokumenteret verifikation, ikke fra legeringsnavnet alene. Standarden kræver, at kemien skal kontrolleres som varmeanalyse, og støberiet skal indberette de mekaniske egenskaber, der gælder for karakteren. Købere kan også tilføje supplerende verifikation, men disse kontroller skal angives eksplicit i tilbudsanmodningen.
| Verifikationstrin | Hvad det bekræfter | Hvornår skal det kræves |
|---|---|---|
| Varmeanalyse | Smeltesammensætning opfylder karaktergrænserne | Hvert heat, obligatorisk under standarden |
| Produktanalyse | Sammensætningen af den færdige støbning er inden for tolerance | Når sporbarhed af en specifik støbning er kritisk |
| Trækstyrke, udbytte, forlængelse | Mekanisk ydeevne af det varmebehandlede materiale | Hver varme, rapporteret i materialecertifikatet |
| Hårdhedstest | Varmebehandlingstilstand | Til kvaliteter med specificerede hårdhedsintervaller |
| Reparations-svejseprocedure gennemgang | Svejsemetal matcher kvalitetskemi og korrosionsydelse | Når svejsede reparationer er tilladt |
| Røntgenundersøgelse | Indre forsvarlighed og fravær af svinddefekter | Til trykholdende eller sikkerhedskritiske komponenter |
| Positiv materialeidentifikation (PMI) | Bekræfter, at den sidste del er den tilsigtede karakter | Til risikostyring af blandede materialer i store legeringslagre |
Hvis du udelader disse checks, sparer du normalt lidt penge i starten og kan koste langt mere senere. En forkert mærket varme eller et ufundet krympehulrum inde i et kemikaliepumpehus er dyrt at reparere, når først udstyret er i drift.
Sådan specificeres ASTM A494 støbninger korrekt
En korrekt skrevet specifikation efterlader ikke plads til fortolkning, så hver RFQ bør låse seks punkter:
- Henvis til standarden og udgaven: ASTM A494/A494M-22 eller den udgave, der er gældende på bestillingstidspunktet.
- Angiv den nøjagtige karakterbetegnelse, såsom CW-6MC, M35-1 eller N7M, og eventuelle supplerende varmebehandlingsbetingelser.
- Definer leveringsformen: som støbt, sandblæst, bearbejdet eller med testkuponer påsat.
- Angiv den påkrævede verifikation: PMI, radiografi, dye-penetrant undersøgelse, hydrostatisk tryktest eller hårdhedskortlægning.
- Kræv fuld sporbarhed fra varmenummer til individuel støbning, med en underskrevet materialetestrapport.
- Aftal reparations-svejsepolitik: hvilke kvaliteter der må svejses, og om eftervarmebehandling er obligatorisk efter svejsning.
En klar specifikation hjælper også støberiet med at prissætte jobbet realistisk. Når køberen og støberiet tager udgangspunkt i det samme referencedokument, forbliver tilbuddet, fremstillingsruten og den endelige inspektion på linje.
Evaluering af et støberi til ASTM A494 nikkellegeringsstøbegods
Støberiets kapacitet afgør, om standarden faktisk er opfyldt, så evaluer anlægget frem for brochuren. Se efter bevis på fire ting: intern kemi og mekanisk test, dokumenteret erfaring med nikkelrige smelter, en støbeproces, der passer til emnegeometrien, og et disciplineret inspektionssystem.
- Internt laboratorieudstyr til kemibekræftelse og mekanisk testning, så resultaterne ikke forsinkes af tredjepartsventer.
- Smelteerfaring med høj-nikkel og nikkel-baserede legeringer, herunder kontrol af smeltetemperatur, deoxidation og hældepraksis.
- Procesfleksibilitet: harpiks-sandstøbning til store huse, investeringsstøbning til præcisionstrimning, tabt skum til komplekse tyndvæggede former og centrifugalstøbning til rørformede dele.
- Varmebehandling og efterbehandlingsevne, så standardens varmebehandlingsforhold styres internt.
- Kvalitetsregistreringer, der sporer hver støbning til et varmetal og inkluderer de nødvendige dimensions- og NDT-rapporter.
Pumpekomponenter er et godt udgangspunkt for at vurdere en leverandør, fordi de kombinerer trykintegritet, dimensionskontrol og korrosionsbestandighed i én del. Kemisk service pumpehuse støbes rutinemæssigt i nikkel-kobber og nikkel-molybdæn-chrom kvaliteter under A494, og det samme støberi bør være i stand til at bearbejde tætningsfladerne i huset.
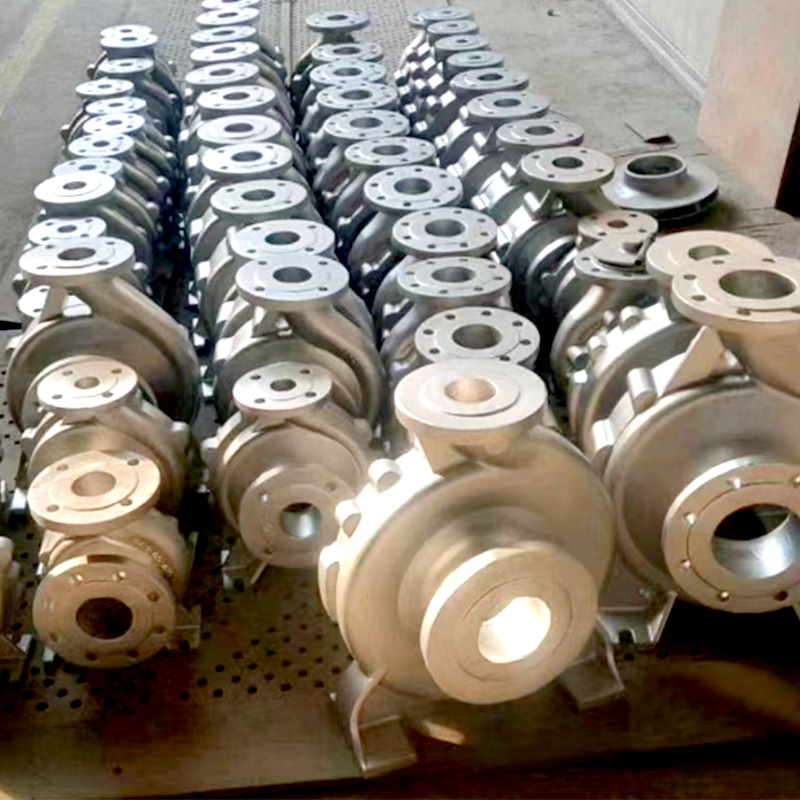 Harpiks sandstøbt pumpehus til industrielle applikationer Denne harpikssandstøbte pumpekasse demonstrerer støberiets evne til at kombinere trykintegritet, dimensionskontrol og korrosionsbestandighed, hvilket gør det til en nøgledel at inspicere, når en leverandørs støbe- og bearbejdningsevner evalueres. Se produkt →
Ventiler og flowreguleringsanordninger følger samme logik. En klapventil i en ætsende eller slibende proceslinje er normalt en støbning med en trykklassificering og en tæt sammenkoblingsflade, så støberiets mønsterværksted og bearbejdningsafdeling bestemmer den endelige kvalitet.
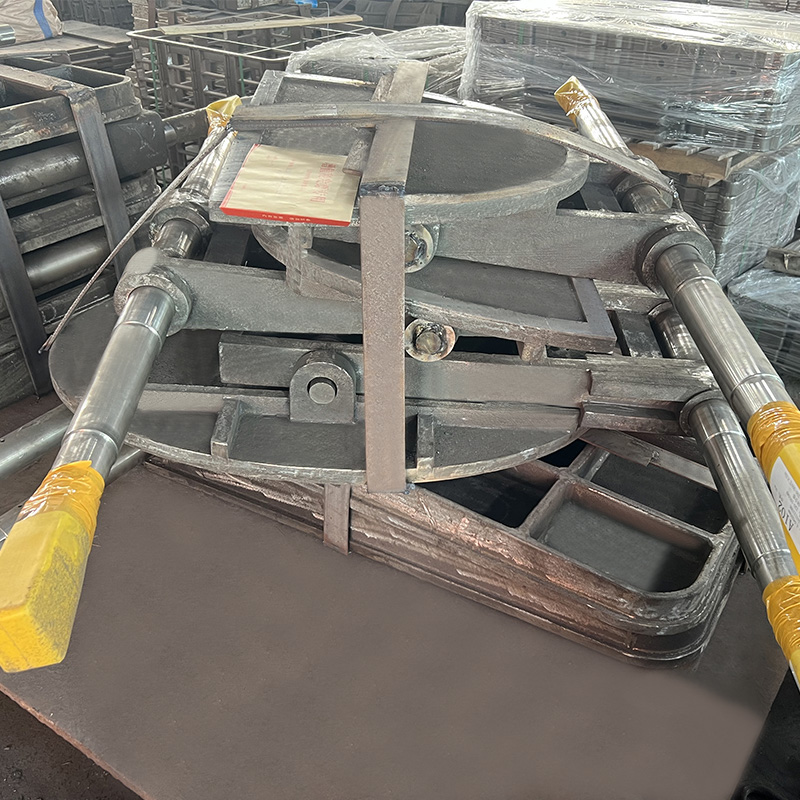 Tabt skumstøbt klapventil til væskekontrolsystemer Denne klapventil er fremstillet ved tabt skumstøbning til komplekse geometrier og præcise dimensioner, hvilket giver pålidelig tætning i højtryksdrift, hvilket gør den til et passende eksempel på leverandørens evne til flowstyringskomponenter. Se produkt →
Til rørføring kombinerer købere ofte A494 støbte fittings med centrifugalstøbt rørmateriale. Når ledningen bærer varme såvel som ætsende medier, er et støbt rustfrit stålrør fremstillet på en centrifugalmaskine en praktisk ledsager til nikkellegeringsstøbegods.
 Centrifugalstøbt varmebestandigt rustfrit stålrør Dette varmebestandige rør i rustfrit stål er fremstillet ved centrifugalstøbning for at sikre ensartet tæthed og styrke i højtemperatur- og højtryksledninger, som komplementerer nikkellegeringsfittings i korrosive rørsystemer. Se produkt →
Procesvalg påvirker kvalitetsregistreringer. Støberier, der styrer mønster-til-hældningssekvensen, såsom dem, der bruger tabt skumstøbeproces , kan holde vægtykkelse på komplekse geometrier uden dyr bearbejdning. For små nikkellegeringskomponenter, fejlkontrol i præcision tabt voksstøbeproces har lige så stor betydning, så spørg, hvordan leverandøren forhindrer almindelige investerings-støbefejl.
Certificeringer såsom ISO 9001:2015 er en baseline snarere end en garanti. Det, der betyder mere i en ordre af nikkellegeringer, er støberiets resultater med korrosionsbestandigt materiale, dets villighed til at dele testdata og procedureregistreringer og dets evne til at besvare en teknisk forespørgsel med detaljer i stedet for vag sikkerhed.
Ofte stillede spørgsmål om ASTM A494
Hvad er forskellen mellem ASTM A494 og ASTM A743?
A743 er den generelle specifikation for korrosionsbestandige jern-chrom, jern-chrom-nikkel og nikkel-baserede støbegods; A494 er begrænset til nikkel- og nikkelrige legeringsstøbegods med mere stramt kontrolleret kemi og mekanisk test. Brug A494, når komponenten er en ægte nikkellegeringsdel, og miljøet kræver det niveau af legering.
Kan ASTM A494 støbegods svejses?
Ja. Standarden tillader kvalificeret reparationssvejsning med matchende spartelmetal. Den største bekymring er lokal korrosion i svejsezonen, så reparationer bør kontrolleres omhyggeligt, og kvaliteter, der kræver varmebehandling efter svejsning, skal genbehandles og gentestes.
Er varmebehandling obligatorisk for alle A494-kvaliteter?
Nej. Nogle kvaliteter er acceptable i støbt tilstand, mens andre bestilles i udglødet eller opløsningsbehandlet tilstand. Støbericertifikatet bør angive den leverede stand og de tilhørende mekaniske resultater.
Er PMI og radiografi inkluderet i ASTM A494?
Ikke automatisk. PMI og røntgen er supplerende foranstaltninger, som køber kan tilføje til indkøbsordren. For trykholdende nikkellegeringsstøbegods anbefales begge kontroller kraftigt.
Hvilken kvalitet er bedst til havvandsservice?
Nikkel-kobber kvaliteter såsom M35-1 og M35-2 har en lang historie i havvand, mens CW-6MC foretrækkes, hvor kloridgruber og spændingskorrosionsrevner er de styrende risici. Den endelige beslutning afhænger af temperatur, sprækkegeometri, hastighed og iltindhold.
At specificere ASTM A494 er det første skridt, men den reelle sikkerhed kommer fra støberiets daglige udførelse. En leverandør, der kan styre hele produktionskæden, fra mønsterdesign og smeltning gennem støbning, varmebehandling, bearbejdning og inspektion i ét anlæg, er langt mere tilbøjelige til at producere nikkellegeringsstøbegods, der består både standarden og tidens prøve inden for korrosiv service.